

وقتی چراغ ERROR روی کنترلر دلتا روشن یا چشمک زن می شود، خط تولید عملا متوقف می ماند. بیشتر این توقف ها از علت های ساده شروع می شوند. شناخت الگوی چراغ ها و کدهای خطا کمک می کند منبع مشکل را پیدا کنید. در این مقاله خطاهای رایج سری های DVP، AS و AH را مرور می کنیم. اگر مشکل سخت افزاری باشد، تعمیر PLC دلتا باید با تجهیزات و قطعه مناسب انجام شود.
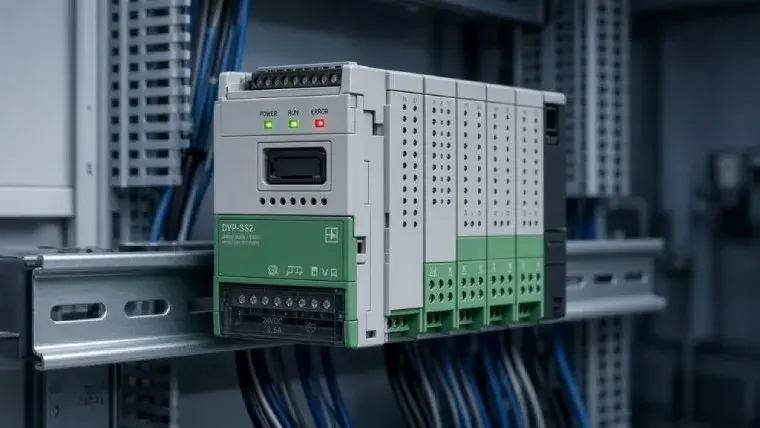
رفتار چراغ ERROR نوع خطا را مشخص می کند. چشمک زدن معمولا به برنامه یا تنظیمات مربوط است و روشن ماندن دائم، به مشکل سخت افزاری یا تایم اوت اشاره دارد. منطق عیب یابی در برندهای مختلف شباهت زیادی دارد و تجربه ای که در تعمیرات تخصصی انواع PLC به دست می آید، شناسایی ریشه خطا را سریع تر میکند. برای تشخیص دقیق، نرم افزار برنامه نویسی (WPLSoft برای DVP و ISPSoft برای AS/AH) را به کنترلر وصل کنید و وضعیت خطا را بخوانید.
خطاهای PLC دلتا چگونه نمایان می شوند؟
کنترلرهای دلتا خطا را از سه مسیر اعلام می کنند:
• چراغ های روی بدنه: POWER، RUN و ERROR
• فلگ ها و رجیسترهای سیستمی
• لاگ سیستم در نرم افزار
اگر فقط به چراغ ها اکتفا کنید، تفاوت دو خطای کاملا متفاوت را نمی بینید. همیشه کد خطا را از نرم افزار هم بخوانید.
خطاهای برنامه و نحو دستورات
رایج ترین حالت چشمک زدن ERROR، مشکل در برنامه است. معمولا پس از دانلود برنامه جدید، تغییر مدل CPU در نرم افزار یا استفاده از دستوری که آن سری پشتیبانی نمی کند، این خطا ظاهر می شود.
علت های متداول:
• استفاده از آدرس خارج از محدوده
• ترتیب نادرست دستورات
• پارامتر نامعتبر در دستورات کاربردی
• ناسازگاری نسخه فریمور و نرم افزار
راهحل: برنامه را در نرمافزار کامپایل کنید و خطا های گزارش شده را یکی یکی برطرف کنید. اگر برنامه از مدل دیگری منتقل شده، نوع CPU را در تنظیمات پروژه با مدل واقعی یکی کنید.
خطای زمان اسکن (واچ داگ)
پی ال سی در هر چرخه، برنامه را از ابتدا تا انتها اجرا می کند و مدت این چرخه زمان اسکن نام دارد. واچ داگ تایمری است که اگر اجرای چرخه از حد مجاز بیشتر شود، کنترلر را به حالت خطا می برد. مقدار پیش فرض آن در سری DVP حدود ۱۰۰ میلی ثانیه است.
علت های معمول:
• حلقه های طولانی یا پرش های اشتباه که چرخه را به انتها نمی رسانند.
• حجم زیاد محاسبات اعشاری و دستورات پیچیده در یک اسکن
• پالس های پر سرعت یا وقفه های زیاد که CPU را مشغول نگه می دارند.
راه حل: برنامه را به بخش های کوچک تر و زمان بندی شده تقسیم کنید و محاسبات سنگین را از اسکن اصلی جدا کنید. افزایش مقدار واچ داگ فقط وقتی درست است که علت طولانی شدن اسکن را شناخته باشید.
مشکلات تغذیه و باتری
ناپایداری برق از دلایل پنهان خطاهای تصادفی است. افت ولتاژ لحظه ای ممکن است کنترلر را ریست کند یا حافظه را دچار اختلال کند، بدون اینکه خطای مشخصی ثبت شود.
نکات بررسی:
• ولتاژ ورودی منبع تغذیه را زیر بار با مولتی متر اندازه بگیرید، نه فقط در حالت بی باری.
• ترمینال های تغذیه و سیم کشی را از نظر شل شدگی و اکسید بررسی کنید.
• در مدل هایی که باتری دارند، ضعیف شدن باتری باعث پاک شدن رجیسترهای نگهدارنده و ساعت داخلی می شود. چراغ مربوط به باتری را بررسی کنید و باتری را طبق مشخصات سازنده تعویض کنید.
• منبع تغذیه ۲۴ ولت خروجی ها و سنسورها را جدا از تغذیه خود کنترلر بررسی کنید، چون اتصال کوتاه روی یک سنسور می تواند کل مجموعه را تحت تاثیر قرار دهد.
خطاهای ارتباطی
بسیاری از تماس هایی که گزارش خرابی PLC را به ما منتقل می کند، در واقع مشکل ارتباطی اند. اگر نرم افزار به کنترلر وصل نمی شود یا HMI داده ها را نشان نمی دهد، پارامترها را کنترل کنید:
• تنظیمات پورت: نرخ انتقال، تعداد بیت داده، توازن (Parity) و بیت توقف باید در دو سر ارتباط یکسان باشد. مقدار پیش فرض رایج در بسیاری از مدل های DVP برابر ۹۶۰۰ و ۷ بیت داده با توازن زوج و حالت ASCII است. تنظیم دستگاه شما ممکن است متفاوت باشد.
• شماره ایستگاه (Station Number): دو دستگاه روی یک شبکه RS-485 نباید شماره یکسان داشته باشند.
• سیم کشی RS-485: جابجایی خطوط A و B، نبود مقاومت ترمینیشن در انتهای شبکه و کابل بدون شیلد از علل رایج قطع و صل شدن ارتباط اند.
• درایور و مبدل: در اتصال از طریق مبدل USB، درایور و شماره پورت COM را در نرم افزار ارتباطی بررسی کنید.
خطای ماژول های ورودی/خروجی I/O و ماژول توسعه
وقتی ماژول توسعه (آنالوگ، دما، شبکه و...) به کنترلر اضافه شده، ناهماهنگی تنظیمات می تواند خطا ایجاد کند. نمونه هایش:
• تعداد ماژول های متصل با چیدمان تعریف شده در نرم افزار یکسان نیست.
• ماژول به درستی در شیار اتصال ننشسته یا کانکتور جانبی گرد و خاک دارد.
• ماژول آنالوگ مقدار ناپایدار نشان می دهد: علت معمولا نویز، زمین نشدن شیلد یا کانال پیکربندی نشده است.
• خروجی ترانزیستوری یا رله ای بدون اینکه فرمان فعال باشد، عمل نمی کند. مصرف کننده ای که جریان بیش از حد می کشد ممکن است ترمینال خروجی را سوزانده باشد.
راه حل: ابتدا ماژول را در حالت خاموش جدا و دوباره سوار کنید. سپس پیکربندی سخت افزار را در نرم افزار با چیدمان واقعی تطبیق دهید. اگر مشکل باقی ماند، ماژول را روی کنترلر دیگری تست کنید تا مشخص شود خرابی از ماژول است یا از CPU.
مراحل گام به گام عیب یابی PLC
ترتیب زیر معمولا بهترین نتیجه را می دهد:
1. وضعیت چراغ های POWER، RUN و ERROR را یادداشت کنید.
2. تغذیه را زیر بار اندازه بگیرید.
3. به کنترلر وصل شوید و کد خطا و لاگ را بخوانید.
4. برنامه را کامپایل و با پروژه پشتیبان مقایسه کنید.
5. ماژول ها و کابل های ارتباطی را یکی یکی جدا و تست کنید.
6. کنترلر را با برنامه ساده ای (مثلا روشنکردن یک خروجی) آزمایش کنید تا سخت افزار از نرم افزار جدا شود.
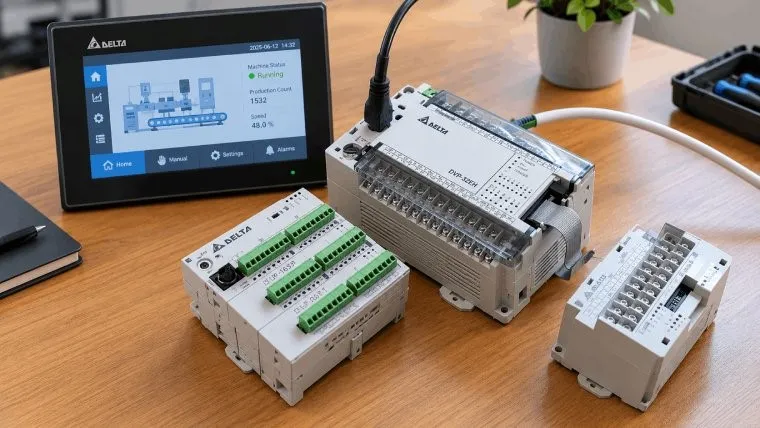
چه زمانی مشکل PLC سخت افزاری است؟
اگر پس از اصلاح برنامه و تنظیمات، خطا همچنان باقی بود، احتمال خرابی سخت افزاری بالاست. نشانه های رایج:
• خطای ERROR که با ریست رفع نمی شود و دوباره بر می گردد.
• نیامدن چراغ POWER با وجود ولتاژ صحیح ورودی
• بوی سوختگی، تغییر رنگ برد یا ورم خازن ها
• سوختن چند خروجی همزمان یا پاسخ ندادن کامل پورت ها
در چنین شرایطی باز کردن دستگاه و تعمیر بدون تجهیزات مناسب (اسیلوسکوپ، منبع تغذیه متغیر و هویه مناسب) ممکن است آسیب را بیشتر کند. تعمیر برد، تعویض قطعات SMD و بازیابی حافظه، کار متخصص است.
نتیجه گیری
خطاهای PLC دلتا معمولا قابل ردیابی اند، به شرط اینکه از الگوی چراغ ها شروع کنید، کد خطا را از نرم افزار بخوانید و عیب یابی را به ترتیب انجام دهید: برنامه، تغذیه، ارتباط، ماژول ها و در نهایت سخت افزار. ثبت دقیق شرایط وقوع خطا و داشتن نسخه پشتیبان، زمان توقف را بهشدت کم می کند. اگر پس از بررسی های بالا مشکل پابرجا بود، بهتر است دستگاه را در اختیار تیمی بگذارید که تجربه تعمیر برد کنترلرهای صنعتی دارد؛ مجموعه هایی مانند لاله زار اشنایدر در این زمینه خدمات تشخیص و تعمیر ارائه می دهند.